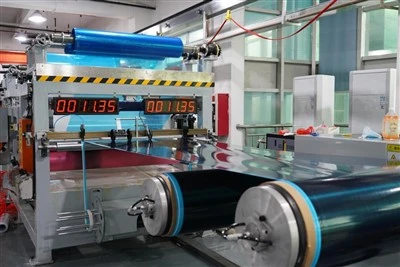
Prepreg est une combinaison de matrice de résine et de corps de renforcement en fibre continue ou tissu imprégné de substrat de résine dans des conditions strictement contrôlées et est le matériau intermédiaire pour la fabrication de composites, qui peut être utilisé directement pour fabriquer divers matériaux composites.
UNE. Exigences de qualité pour les matériaux préimprégnés
Prepreg est la base des propriétés composites, sa qualité est directement liée à la qualité des matériaux composites, des performances du procédé de moulage composite et des propriétés mécaniques dépend des performances de Prepreg. Par conséquent, Prepreg est important pour l'application et le développement de composites. Les exigences de base pour le préimprégné sont généralement les suivantes:
1. Matrice de résine et renforcement pour correspondre: le traitement de la surface de renforcement et la résine sont essentiellement compatibles, ces composites peuvent avoir une excellente résistance intercalaire.
2. Avec la viscosité et le pavage appropriés: la viscosité ne doit pas être trop grande, de sorte que la pose du mauvais, peut être re-pavage séparé et un matériau de pré-lixiviation non destructif. D'autre part, la viscosité ne peut pas être trop faible, si la viscosité est trop petite, à la température de travail, deux pré-imprégnés ne peuvent pas être collés ensemble, ne peuvent donc pas être collés sur le moule, retirer la force externe, Du moule.
3. L'écart du contenu de la résine devrait être aussi faible que possible: au moins en ± 3% pour s'assurer que le volume de la fibre composite et les propriétés mécaniques de la stabilité. En particulier, le préimprégné non absorbant, l'écart du contenu de la résine est mieux contrôlé en ± 1%.
4. Contenu volatil aussi petit que possible: contrôle général dans les 2%, pour réduire la teneur en pores dans les composites pour améliorer les propriétés mécaniques des composites. Le contenu volatil de la composante principale du palier Prepreg est contrôlé de 0,8%.
5. Durée de stockage longue: nécessite habituellement une période de stockage visqueuse à température ambiante supérieure à 1 mois, -18 degrés Celsius supérieure à 6 mois, visant à répondre aux exigences de la technologie de pavage composite et de la performance mécanique.
6. Le moulage de durcissement a une ceinture sous pression plus large: c'est-à-dire dans une plus grande gamme de température, peut obtenir les matériaux composites souhaités, mais les performances n'ont pas d'impact significatif.
7. Mobilité appropriée: le flux de résine du préimprégné avec le préimprégné peut être convenablement plus grand, de sorte que la résine est uniformément répartie et saturée avec du matériau de renforcement; Le flux de résine du préimprégné dans le panneau de structure en sandwich devrait être plus petit, de sorte que les panneaux et le matériau de noyau puissent être combinés fermement.
Deux. Les caractéristiques d'utilisation du pré-imprégné
1. Peut contrôler le contenu et l'agencement du corps amélioré;
2. Facile à pavé;
3. Prepreg complètement, pas de bulle, peut produire des produits de surface de haute qualité;
4. Plus sécurisé pendant la production;
5. Les processus de fabrication sont plus coûteux.
Trois. Technologie de production de Prepreg
La production de pré-imprégné est le processus de fibres imprégnées de résine (ou de tissus), l'utilisation du procédé de production de substrat en résine brisée différents types.
Le procédé de prétraitement du substrat de résine thermodurcissable est un procédé mature. Le pré-imprégnation des résines thermodurcissables est principalement divisé en deux procédés: solution Méthode d'imprégnation et méthode à chaud. Les deux processus présentent des avantages et des inconvénients et se complètent. On estime que les deux types de processus de production seront présents en même temps pour répondre aux différents besoins, mais la méthode de fusion à chaud devient de plus en plus populaire. À l'étranger, la production de Hot melt se réalise grâce au contrôle automatique du processus, en utilisant l'ordinateur pour contrôler l'épaisseur du film plastique dans le stade du moule, assurant ainsi l'uniformité du contenu en résine.